Indonesia
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Dari Pembentukan hingga Pemuatan: Enam Pos Pemeriksaan dalam Inspeksi Botol Kaca
Botol kaca bisa rusak sehingga mudah terlewatkan. Retak garis rambut di leher. Sebuah chip di dalam mulut yang hanya terlihat ketika penutup dipasang. Jahitan cetakan yang tampak seperti bayangan hingga botol menempel pada kotak lampu. Cacat seperti ini dapat membuat garis pembentuk tidak diperhatikan dan baru terlihat kemudian, pada tahap pengisian atau pengepakan, ketika perbaikannya memerlukan biaya yang lebih besar.
Yang terjadi di antara tahap-tahap ini bukanlah inspeksi tunggal melainkan serangkaian pemeriksaan yang ditempatkan di sepanjang jalur produksi dan pengepakan. Setiap cek mempunyai tujuan yang berbeda-beda. Urutan berikut mencerminkan proses inspeksi yang digunakan di HYT Packaging dan praktik pengendalian kualitas umum yang ditemukan di antara produsen wadah kaca: inspeksi visual manual, inspeksi mesin otomatis, pemeriksaan dengan bantuan cahaya, pengujian kekuatan dan kinerja, inspeksi pra-pengemasan, dan inspeksi ulang karton yang dikemas sebelum pengiriman.
Urutannya sama pentingnya dengan pemeriksaan individu. Inspeksi penampilan dan dimensi dilakukan saat botol dipindahkan melalui produksi; pengujian kekuatan dilakukan terhadap sampel; dekorasi dievaluasi setelah perawatan permukaan; dan pemeriksaan karton dilakukan setelah botol dikemas. Sebuah botol dapat melewati satu tahap dan gagal pada tahap lainnya, jadi pemeriksaan tidak boleh diabaikan dengan asumsi bahwa pemeriksaan selanjutnya akan mengidentifikasi setiap cacat yang terlewat.
Kriteria penerimaan adalah bagian penting dari sistem kendali mutu. Pihak-pihak yang terlibat perlu menyepakati siapa yang menentukan kriteria, toleransi apa yang berlaku, dan sampel mana yang disetujui yang bisa dijadikan acuan. Untuk sebagian besar proyek, persyaratan ini harus didokumentasikan dalam spesifikasi pesanan sebelum perkakas dan produksi dimulai. Perubahan yang dilakukan selanjutnya dapat meningkatkan biaya pengembangan dan mempengaruhi jadwal pengiriman.
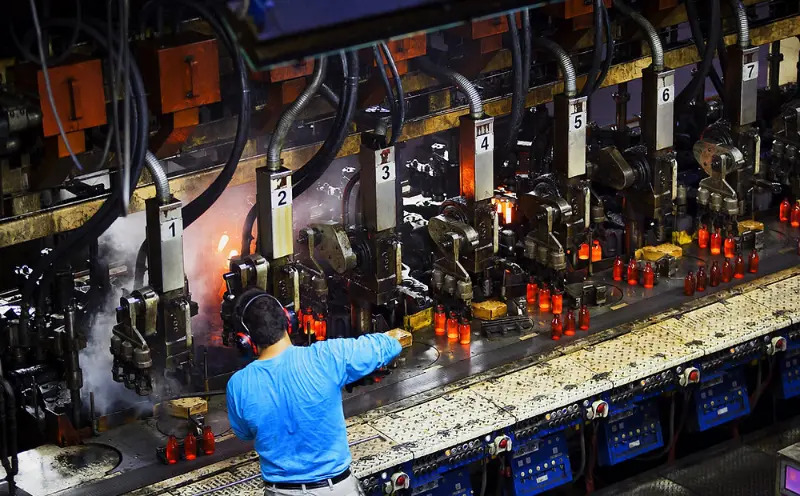 1. Inspeksi Manual
Mata Terlatih, Masih Bekerja Di Samping Mesin
Inspeksi manual tetap menjadi bagian penting dari pengendalian kualitas botol kaca. Bahkan di pabrik yang dilengkapi dengan sistem inspeksi kamera dan pengukur laser, pengawas masih memeriksa botol satu per satu di ujung konveyor. Beberapa cacat sulit diidentifikasi melalui aturan deteksi tetap, termasuk goresan yang hanya terlihat pada sudut tertentu, bahu sedikit tidak rata, dan lapisan cetakan yang belum dihilangkan seluruhnya.
Inspeksi berfokus pada lima area utama: mulut, leher, bahu, badan, dan pangkal. Setiap daerah mempunyai potensi cacat yang berbeda-beda. Mulut yang tidak bulat dapat menyebabkan penutupan tidak dapat dilakukan dengan benar. Keripik di sekitar leher dapat berkembang menjadi retakan saat pengisian. Basis yang berubah bentuk dapat membuat botol tidak stabil di atas palet atau saat masuk ke jalur pengisian. Pemeriksa menilai apakah setiap botol memenuhi persyaratan fisik dan fungsional yang ditentukan dalam spesifikasinya.
Inspeksi manual juga memberikan tingkat penilaian yang tidak dapat sepenuhnya digantikan oleh peralatan otomatis. Inspektur berpengalaman yang bekerja dengan desain botol yang sama dari waktu ke waktu dapat mengenali perubahan sebelum perubahan tersebut muncul dalam statistik penolakan. Hal ini mungkin termasuk perbedaan dalam transmisi cahaya melalui kaca, variasi dalam karakteristik penanganan, atau perubahan halus pada bentuk bahu. Pengamatan tersebut mungkin tidak selalu muncul dalam rencana pengendalian formal, namun dapat membantu mengidentifikasi masalah produksi yang berkembang.
Tahap ini juga membantu memverifikasi apakah spesifikasi tertulis sesuai dengan tampilan sebenarnya dari botol jadi. Sebuah gambar dapat menentukan ukuran chip yang dapat diterima, namun tidak dapat sepenuhnya menunjukkan seberapa terlihat chip tersebut pada botol jadi. Inspektur dan pelanggan dapat mengevaluasi hal ini secara lebih efektif dengan memeriksa sampel fisik bersama-sama dan memastikan standar penampilan yang disepakati.
Apa yang ditangkapnya:Cacat penampilan dan pengerjaan yang terlihat, dinilai berdasarkan sampel yang disetujui dan spesifikasi produk yang disepakati.
2. Inspeksi Mesin Otomatis
Konsistensi pada Kecepatan Garis
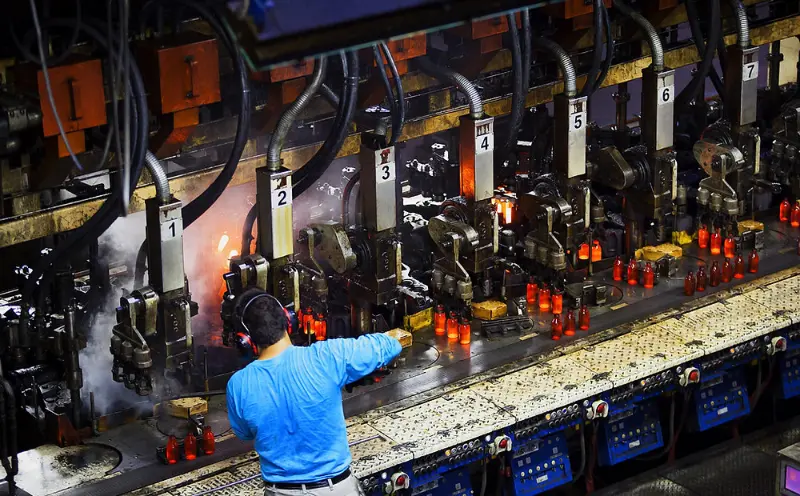
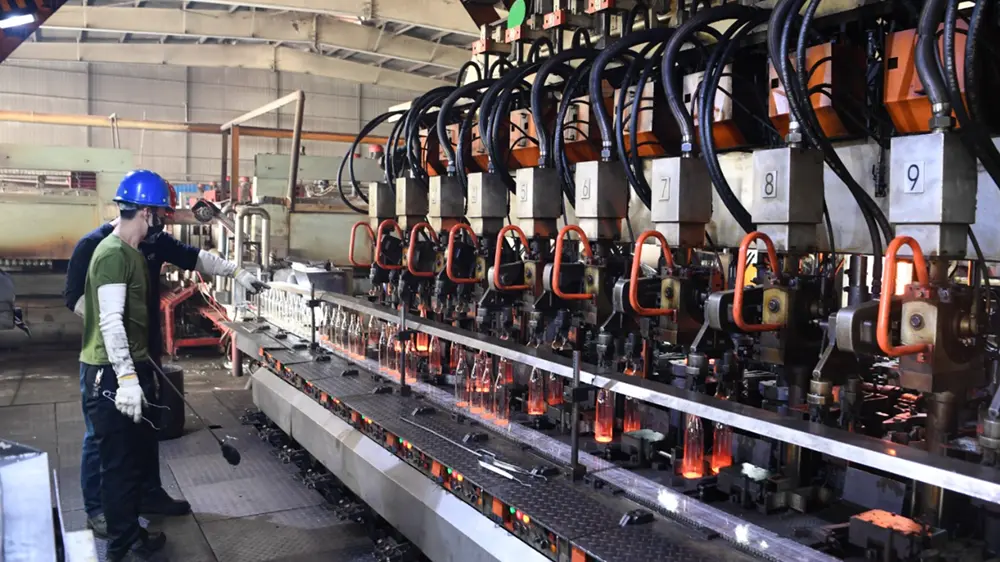
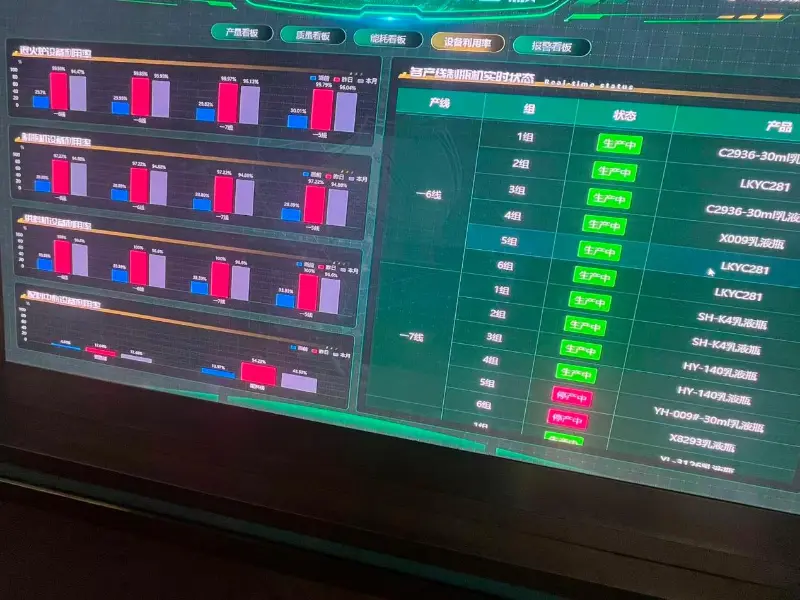
Jika inspeksi manual memberikan penilaian manusia, inspeksi mesin otomatis memberikan kemampuan pengulangan. Stasiun kamera dan sensor memeriksa fitur-fitur yang telah dikonfigurasi, termasuk toleransi dimensi, penyelesaian mulut, cacat dinding samping dan dasar, retakan, dan ketidakteraturan bentuk. Setiap botol dievaluasi berdasarkan ambang batas deteksi yang sama selama proses produksi.
Botol yang rusak umumnya ditolak secara otomatis dan dialihkan dari konveyor sebelum dipindahkan ke tahap produksi berikutnya. Hal ini membantu mencegah wadah kaca yang rusak mencapai area pengepakan, karena botol yang retak dapat merusak botol di sebelahnya dan karton di sekitarnya.
Namun, kemampuan deteksi mesin inspeksi bergantung pada sensor, algoritme, dan konfigurasinya. Cacat di luar parameter deteksi yang ditentukan dapat melewati sistem, sementara pengaturan yang terlalu ketat dapat mengakibatkan penolakan yang tidak perlu. Oleh karena itu, inspeksi mesin paling baik dipahami sebagai proses penyaringan yang terkontrol dan bukan sebagai jaminan bahwa setiap kemungkinan cacat akan teridentifikasi.
Jalur produksi mungkin menggunakan beberapa stasiun inspeksi untuk mencakup karakteristik botol yang berbeda. Efektivitas gabungannya masih bergantung pada kemampuan peralatan, sensitivitas deteksi, dan konfigurasi saluran. Akibatnya, dua pabrik yang menggunakan proses pemeriksaan serupa mungkin memperoleh hasil deteksi dan penolakan yang berbeda.
Apa yang ditangkapnya:Cacat dimensi dan struktural pada kecepatan produksi, dievaluasi berdasarkan ambang batas deteksi mesin yang telah ditentukan.
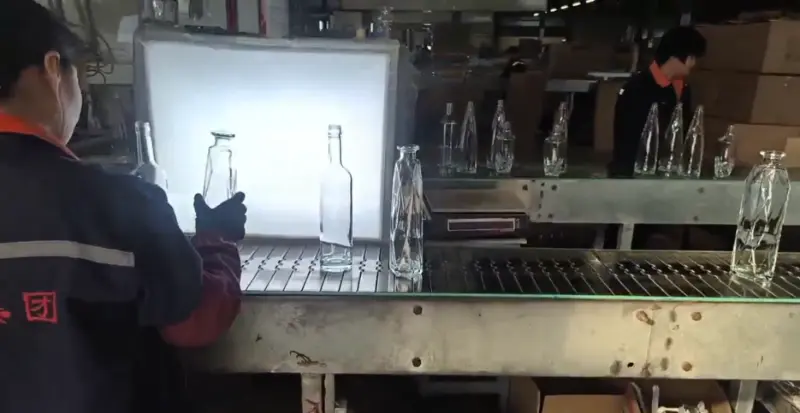
3. Inspeksi Visual Berbantuan Cahaya
Apa yang Membuat Kotak Cahaya Terlihat
Beberapa cacat kaca menjadi lebih mudah diidentifikasi dalam pencahayaan yang terkendali. Jika botol bening ditaruh di latar belakang yang terang, ciri-ciri yang mungkin sulit dilihat di bawah pencahayaan pabrik biasa menjadi lebih terlihat. Ini termasuk gelembung di dalam dinding kaca, batu dan benda asing, retakan halus yang memanjang dari dasar, distribusi kaca yang tidak merata, dan permukaan bergelombang yang dapat mempengaruhi penampilan botol jadi.
Metode inspeksinya telah ditetapkan dengan baik, namun kriteria penerimaannya perlu ditentukan sesuai dengan tujuan penerapannya. Ukuran gelembung, kuantitas, lokasi, jenis penyertaan, dan ambang batas visibilitas dapat bervariasi antar proyek. Misalnya, cacat yang terlihat pada kaca transparanbotol minuman keras kacamungkin kurang terlihat pada botol dengan pewarna semprot, hiasan beku, atau hiasan berukir.
Inspeksi dengan bantuan cahaya juga memiliki keterbatasan. Cacat yang terletak jauh di dalam dinding kaca atau sejajar dengan sudut pandang mungkin tetap sulit dideteksi. Inspeksi mesin tambahan atau pengujian sampel destruktif mungkin diperlukan bila cacat ini menimbulkan risiko tertentu.
Oleh karena itu, kriteria penerimaan harus didasarkan pada apa yang benar-benar dapat diverifikasi oleh metode inspeksi, bukan pada ekspektasi yang tidak realistis mengenai transparansi sempurna. Persyaratan yang tidak dapat diperiksa secara konsisten melalui inspeksi visual dapat menjadi sumber ketidaksepakatan selama penerimaan produk.
Apa yang ditangkapnya:Kejelasan, transparansi, inklusi internal, dan kualitas permukaan, dinilai dalam pencahayaan terkendali terhadap batasan yang terdokumentasi.
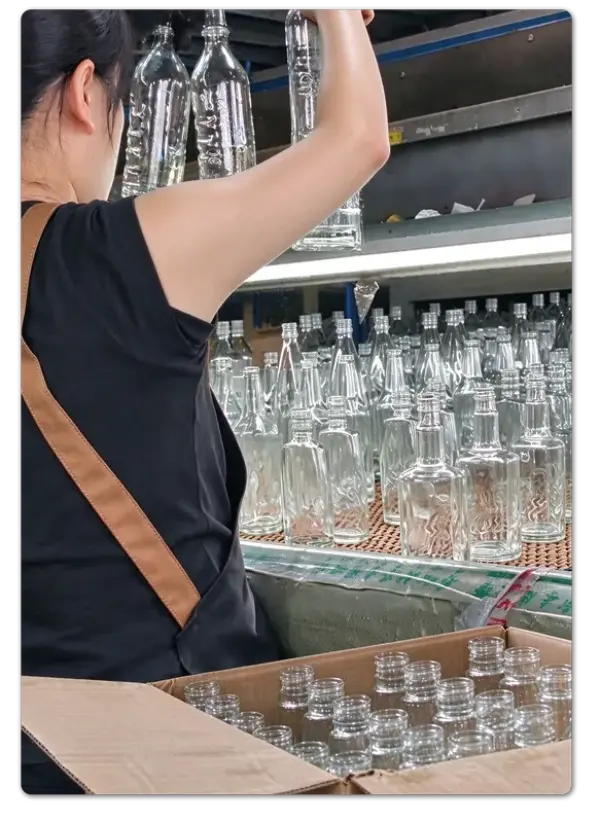
4. Pengujian Kekuatan dan Performa
Apakah Botol Bertahan dari Apa yang Terjadi Setelah Diisi
Penampilan hanyalah salah satu bagian dari kualitas botol kaca. Botol yang terlihat benar tetapi gagal di bawah penutup kepala, di dalam alat pasteurisasi, atau di bagian bawah wadah yang ditumpuk masih tidak sesuai untuk penggunaan yang dimaksudkan. Pengujian kinerja membantu mengevaluasi risiko ini sebelum produk mencapai tahap pengisian dan distribusi.
Selama pengujian, sampel tertentu dikenai beban mekanis, tekanan internal, atau perubahan suhu tertentu. Hasilnya kemudian dibandingkan dengan kriteria penerimaan yang ditetapkan untuk desain botol dan tujuan penggunaannya.
Empat kategori pengujian mencakup banyak persyaratan umum, meskipun metode tambahan mungkin disertakan ketika aplikasi memerlukannya.
| Metode Tes | Apa yang Diukur dari Tes tersebut |
|---|---|
| Pengujian Beban Vertikal atau Kompresi | Berapa besar gaya ke bawah yang dapat ditahan botol pada kondisi pengujian yang ditentukan. |
| Pengujian Tekanan Internal | Ketahanan terhadap tekanan internal, terutama untuk botol yang dimaksudkan untuk menampung isi bertekanan. |
| Pengujian Kejutan Termal | Ketahanan terhadap perubahan suhu yang cepat dalam kondisi pengujian tertentu. |
| Tes Kinerja Tertentu Lainnya | Persyaratan mekanis tambahan atau persyaratan khusus aplikasi yang ditentukan dalam pesanan. |
Pemilihan metode pengujian bergantung pada desain botol, spesifikasi kaca, tujuan penggunaan, dan kriteria penerimaan yang berlaku. Tidak setiap botol memerlukan kombinasi pengujian yang sama.
Hasil pengujian berlaku untuk sampel yang diperiksa, bukan secara otomatis mensertifikasi setiap botol dalam batch produksi. Ukuran dan pemilihan sampel adalah bagian penting dari metode pengujian. Sampel yang lolos memberikan informasi tentang proses pembuatan dan produk yang diuji, namun tidak boleh ditafsirkan sebagai bukti bahwa setiap unit dalam lot telah diuji secara individual. Oleh karena itu, laporan pengujian harus mengidentifikasi sampel dan kondisi di mana pengujian dilakukan.
 Penting juga untuk membedakan pengujian kekuatan dari pengukuran kekerasan. Metode-metode ini menggunakan peralatan yang berbeda dan mengevaluasi properti yang berbeda. Hasil kekerasan tidak dapat dianggap sebagai pengganti uji kekuatan mekanik, dan laporan inspeksi harus mengidentifikasi metode sebenarnya yang digunakan.
Apa yang ditangkapnya:Masalah kinerja mekanis dan termal, diukur pada sampel yang ditentukan berdasarkan kriteria pengujian khusus aplikasi.
5. Inspeksi Pra-Pengepakan
Tampilan Terakhir Sebelum Karton Ditutup
Pengepakan mendekati pintu satu arah dalam proses produksi. Setelah botol dihitung, disusun, dilindungi, dan disegel di dalam karton, identifikasi cacat menjadi lebih rumit. Karton mungkin perlu dibuka kembali, jumlah diselaraskan, dan palet dibuat ulang. Inspeksi pra-pengemasan membantu mencegah produk yang tidak sesuai mencapai tahap ini.
Inspeksi meliputi penampilan, spesifikasi produk, kuantitas, dan, jika memungkinkan, kualitas dekorasi permukaan.
Untuk botol kaca yang dihias, daftar periksa pemeriksaan mencakup item tambahan:
- Posisi logo dan registrasi cetak
- Konsistensi warna di seluruh proses produksi
- Penampilan dan cakupan lapisan
- Kualitas dekorasi permukaan
- Spesifikasi dekorasi lainnya disetujui untuk pesanan
Dekorasi merupakan bagian penting dari proses inspeksi karena desain yang disetujui dan kriteria kualitas harus sesuai. Pencetakan, frosting, pewarnaan semprot, dan pengukiran biasanya ditentukan selama pengembangan produk. Ketika perlakuan permukaan menjadi bagian dari desain yang disetujui, tampilan dan toleransi yang berlaku juga harus dimasukkan dalam kriteria penerimaan.
Referensi dekorasi yang telah disetujui secara visual tetapi tidak memiliki toleransi tertulis dapat menjadi sumber ketidaksepakatan pada pemeriksaan akhir. Mendokumentasikan warna, posisi, cakupan, dan tampilan yang dapat diterima terlebih dahulu membuat proses pemeriksaan lebih konsisten.
Pengemasan sendiri juga merupakan bagian dari pengecekan. Pemisah, sisipan pelindung, dan konfigurasi karton menentukan seberapa baik botol terlindung dari pergerakan dan kontak botol-ke-botol selama pengangkutan. Karton yang lolos pemeriksaan di meja pengepakan mungkin masih rentan terhadap kerusakan saat transit jika pengaturan internalnya tidak memberikan perlindungan yang memadai.
Apa yang ditangkapnya:Kesesuaian produk, kualitas dekorasi, kuantitas, dan kesiapan pengepakan sebelum karton disegel.
6. Inspeksi Pra-Pengiriman
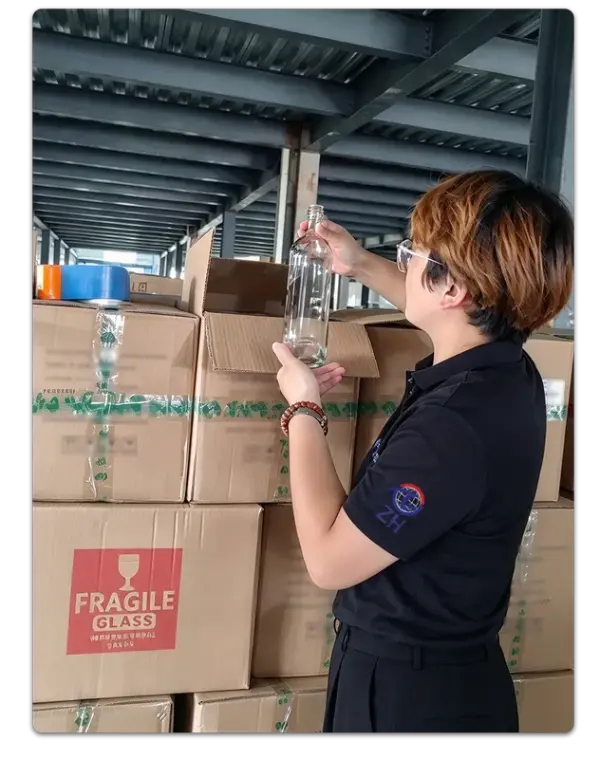 Membuka Kembali Karton untuk Memeriksa Karton
Inspeksi pra-pengiriman memberikan kesempatan kedua untuk memeriksa produk yang telah lolos pemeriksaan kualitas sebelumnya. Karton yang dipilih dibuka sesuai dengan rencana pengambilan sampel yang disepakati. Botol-botol di dalamnya diperiksa ulang untuk penampilan, cacat yang terlihat, spesifikasi produk, dan kualitas dekorasi. Para pengawas juga memeriksa pengaturan pengepakan untuk memastikan bahwa botol-botol tersebut tetap ditempatkan dengan benar dan terlindungi.
Ini adalah tahap inspeksi yang mengevaluasi produk dalam kondisi pengiriman sebenarnya, bukan kondisi produksi aslinya. Hal ini dapat mengidentifikasi kerusakan penanganan, kesalahan pengepakan, dan masalah terkait pemuatan yang mungkin tidak ada selama inspeksi produksi sebelumnya.
Jumlah karton yang dibuka tergantung pada persyaratan pesanan, volume pengiriman, nilai produk, dan rencana pengambilan sampel yang disepakati. Proyek yang berbeda mungkin menggunakan tingkat pengambilan sampel yang berbeda. Yang penting adalah metode pemeriksaan dan kriteria penerimaan disepakati sebelumnya dan diterapkan secara konsisten, sehingga persetujuan atau penolakan pengiriman dapat didukung oleh persyaratan yang terdokumentasi dan bukan penilaian subjektif.
Hasilnya adalah titik kontrol tambahan ketika barang sudah dikemas, diberi label, ditumpuk, dan menunggu untuk dimuat.
Apa yang ditangkapnya:Produk yang dikemas dan kondisi pengemasan, diperiksa ulang sesuai dengan rencana pengambilan sampel yang disepakati sebelum dimuat.
Fokus inspeksi:Memeriksa ulang produk kemasan yang dipilih, kondisi karton, dan kemasan pelindung sebelum pengiriman.
Enam Pemeriksaan, Satu Sistem
Botol Yang Mencapai Garis Pengisian Telah Melewati Enam Jenis Pemeriksaan
Setiap pemeriksaan menjawab pertanyaan yang berbeda. Apakah botolnya terlihat benar? Apakah dimensinya masih dalam toleransi? Apakah kacanya bersih secara optik? Bisakah ia bertahan dalam kondisi layanan yang diharapkan? Apakah dekorasinya sesuai dengan desain yang disetujui? Apakah produk tetap terlindungi selama pengepakan?
Tidak ada satu tahapan pun yang mencakup seluruh persyaratan ini, dan tahapan inspeksi tidak dapat menggantikan satu sama lain. Pada saat botol disegel di dalam karton, sebagian besar peluang untuk memperbaiki cacat produksi telah berlalu. Inilah sebabnya mengapa pemeriksaan yang dilakukan pada awal proses produksi sama pentingnya dengan pemeriksaan akhir sebelum pengiriman.
Efektivitas sistem bergantung pada kriteria penerimaan yang didokumentasikan dengan jelas. Inspeksi kaca melibatkan keputusan praktis tentang ukuran gelembung yang dapat diterima, visibilitas lapisan cetakan, cacat permukaan, dan jumlah botol cacat yang diizinkan dalam sampel. Persyaratan ini harus disepakati antara pelanggan dan pemasok sebelum produksi dimulai, bukan didiskusikan untuk pertama kali setelah pengiriman.
Pemasok yang mendokumentasikan kriteria inspeksi spesifik proyek dan menyimpan sampel referensi yang disetujui dapat mempertahankan standar kualitas yang lebih konsisten dan mengurangi perselisihan selama penerimaan produk. Untuk disesuaikanbotol minuman keras kacaproyek, detail ini sangat penting ketika bentuk botol, kejernihan kaca, perawatan permukaan, dan dekorasi semuanya merupakan bagian dari spesifikasi akhir.
Struktur inspeksi ini tidak hanya berlaku pada satu produsen saja. Hal ini mencerminkan pendekatan praktis yang digunakan di seluruh industri wadah kaca: cacat dapat terjadi pada berbagai tahap produksi, dan inspeksi yang dilakukan pada titik berbeda membantu mengidentifikasi masalah yang mungkin terlewatkan dalam satu inspeksi akhir.
Pengemasan HYT mengikuti pendekatan pemeriksaan multi-tahap, dengan prioritas pemeriksaan ditentukan oleh desain botol, proses produksi, dan tujuan penggunaan.
Bagi pelanggan yang mengevaluasi pemasok botol kaca, pertanyaan yang lebih berguna bukan sekadar berapa banyak inspeksi yang dilakukan, namun apakah setiap inspeksi memiliki kriteria penerimaan yang jelas dan terdokumentasi. Enam pemeriksaan dengan batasan yang tidak jelas memberikan jaminan yang lebih sedikit dibandingkan dengan jumlah pemeriksaan yang lebih sedikit yang didukung oleh standar tertentu, metode pengambilan sampel yang ditentukan, dan sampel referensi yang disetujui.
Berita Terkait
- Mengapa Botol Decanter Wiski Ayam Jago Keramik Merupakan Pilihan Sempurna untuk Kemasan Minuman Beralkohol Premium
- Mengapa Botol Spirit Kaca Bulat Arizona 750ml merupakan Pilihan Terbaik untuk Kemasan Spirit Premium
- Botol Kaca vodka Kustom Baru: Kemasan HYT untuk Merek Minuman Keras Amerika Utara
- Mengapa Kendi Minuman Keras Kaca 1,75L dengan Pegangan adalah Pilihan Cerdas untuk Kemasan Minuman Modern
- Kemasan HYT Meluncurkan Lini Botol Minuman Keras Kaca Flint Ringan Baru untuk Mendukung Merek Minuman Rendah Karbon
- Bagaimana Botol Minuman Keras Kaca Bellissima Leher Panjang dengan Gabus Atas Batang Dapat Meningkatkan Merek Minuman Anda
Tinggalkan aku pesan
produk baru

Rekomendasi Berita